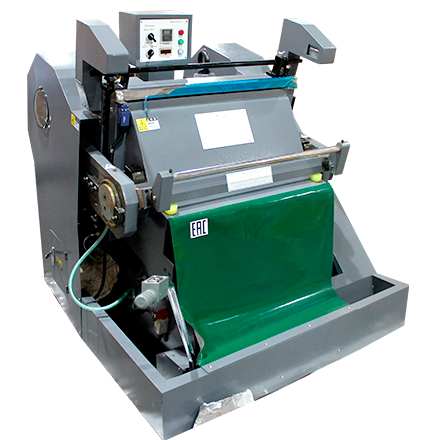
Тигельный пресс: что можно и чего нельзя на вырубке, биговке и тиснении
Тигель стоит почти на каждом производстве картонной упаковки, и работает он предельно понятно: лист ложится на плиту, штамп опускается сверху, за один удар заготовка получает контур, биговку и перфорацию. Вопросы начинаются дальше. Что из отделки влезает в этот же цикл, а что придётся гонять вторым проходом.
Что получается за один прогон
Вырубка и биговка выполняются одновременно, потому что и режущие, и биговальные линейки установлены в одном штампе. Туда же добавляются:
- перфорация
- линии надрыва
- частичная просечка под окно или замок
Это штатный режим работы и главное, ради чего тигельный пресс покупают. Ограничение здесь одно: всё перечисленное должно быть заложено в штамп на этапе его изготовления.
Тиснение фольгой и конгрев
Тиснение фольгой возможно, но не на любой машине. Нужны две вещи: нагрев плиты и узел подачи фольги с протяжкой. Дооснащение возможно не на всех моделях, поэтому вопрос лучше решать на этапе выбора машины, а не после запуска.
Конгревное тиснение делается на прессах с достаточным усилием и требует пары патрица-матрица, а не обычного штампа.
Совмещать вырубку и тиснение фольгой в одном прогоне на практике не получается. Операции требуют разной глубины давления и разной приладки, поэтому идут двумя проходами с повторной приводкой листа.
Штамп: главный расходник процесса
Про штамп забывают в калькуляции чаще всего, хотя именно он задаёт и стоимость короткого заказа, и срок его выполнения.
Классическая вырубная форма это лист фанеры с прорезями, в которые установлены режущие ножи и биговальные линейки. Вдоль ножей клеится эластичная резина-выталкиватель, она снимает заготовку с лезвия после удара.
Что важно знать до заказа:
- изготовление формы занимает время, и оно входит в срок выполнения заказа
- форма имеет ограниченный ресурс, ножи тупятся и подлежат замене
- резина-выталкиватель изнашивается быстрее ножей и меняется отдельно
- формы нужно где-то хранить, а при повторных заказах ещё и быстро находить
Отсюда простое правило: если макет повторяется, штамп окупается. Если это разовый заказ на несколько сотен заготовок, его стоимость часто превышает стоимость самой вырубки.
Приладка и подмакетирование
Основное время на тигле уходит не на прогон тиража, а на подготовку. Штамп закрепляется, лист приводится по меткам, а затем начинается подмакетирование: под тигель подкладывается материал, чтобы натиск был равномерным по всей площади формы.
Смысл в том, что плита и штамп никогда не идеально параллельны, и без выравнивания одни зоны будут недорезаны, а другие продавлены насквозь. Подмакетирование почти не зависит от длины тиража, поэтому короткие заказы на тигле всегда дороже в пересчёте на заготовку.
Материалы
Тигель работает с картоном, микрогофрой и гофрокартоном, а также с рядом пластиков. Ограничения задаются усилием прессования и конструкцией штампа.
Отдельно стоит помнить про направление волокна картона. Биговка поперёк волокна и вдоль ведёт себя по-разному, и раскладка заготовки на листе определяет, треснет ли коробка по сгибу при сборке. Это вопрос не машины, а подготовки макета, но проявляется он именно на прессе.
Типовые дефекты
| Дефект | Вероятная причина |
|---|---|
| Недорез в отдельных зонах | Неравномерный натиск, требуется подмакетирование |
| Рваная кромка реза | Затупленные ножи, изношенная форма |
| Трещина по линии сгиба | Направление волокна, слишком глубокая или узкая биговка |
| Заготовка залипает в штампе | Изношенная или неверно подобранная резина-выталкиватель |
| Смещение контура относительно печати | Ошибка приводки листа, деформация материала после печати |
Чего тигель не умеет
Работать без штампа. Каждый новый макет требует изготовления штампа: фанера, ножи, срок производства.
Быстро перестраиваться. Приладка с подмакетированием занимает существенную часть смены. Много коротких заказов означает, что машина больше стоит, чем работает.
Брать любую толщину. Плотный многослойный гофрокартон упирается в усилие прессования. Смотрите паспортное значение в тоннах и запас по нему, а не только максимальный формат.
Давать высокую производительность на ручной подаче. Реальная выработка определяется оператором, а не паспортной скоростью машины.
Что смотреть в характеристиках
- Усилие прессования в тоннах, с запасом под самый плотный материал в вашей номенклатуре
- Максимальный формат вырубки и минимальный тоже, мелкие заготовки на крупной машине неудобны
- Наличие нагрева плиты и узла фольги, если тиснение планируется хотя бы в перспективе
- Тип подачи: ручная, полуавтомат, автомат с самонакладом
- Система крепления штампа и время его смены
- Приёмка и удаление облоя, ручная выборка отходов часто съедает весь выигрыш в скорости
Безопасность и организация участка
Прессы с ручной подачей требуют дисциплины: двурукое управление, исправные ограждения, обученный оператор. Рядом нужно предусмотреть место под стапель, под готовые заготовки и под отходы, иначе выборка облоя превращается в узкое место всего участка.
Когда пора на автоматический пресс
Переход имеет смысл, когда тиражи стабильно длинные, номенклатура повторяется, а тигель начинает работать в две смены и всё равно не закрывает план. Автоматический пресс выигрывает именно на длинном ровном потоке, а на разнородных коротких заказах преимущество съедается приладкой.
На практике многие приходят к промежуточному решению: поток уходит на автомат, а тигель остаётся под короткие заказы, тиснение и пробные партии.
Подбор оборудования
Опишите типовую продукцию, материалы и объёмы, и мы подберём пресс с нужным усилием и конфигурацией. Если сомневаетесь между двумя моделями по усилию, лучше обсудить это до заказа, чем упереться в него на первом же плотном картоне.